
 ساعت کوارتز
 ساعت مکانیکی
 ساعت دیجیتال

اخبار محصولات
0102۰۳0405
فرآیند آبکاری ساعت توضیح داده شده است: آنچه خریداران قبل از سفارش باید بدانند
۲۰۲۶-۰۸-۱۱
آبکاری PVD در واقع چیست؟
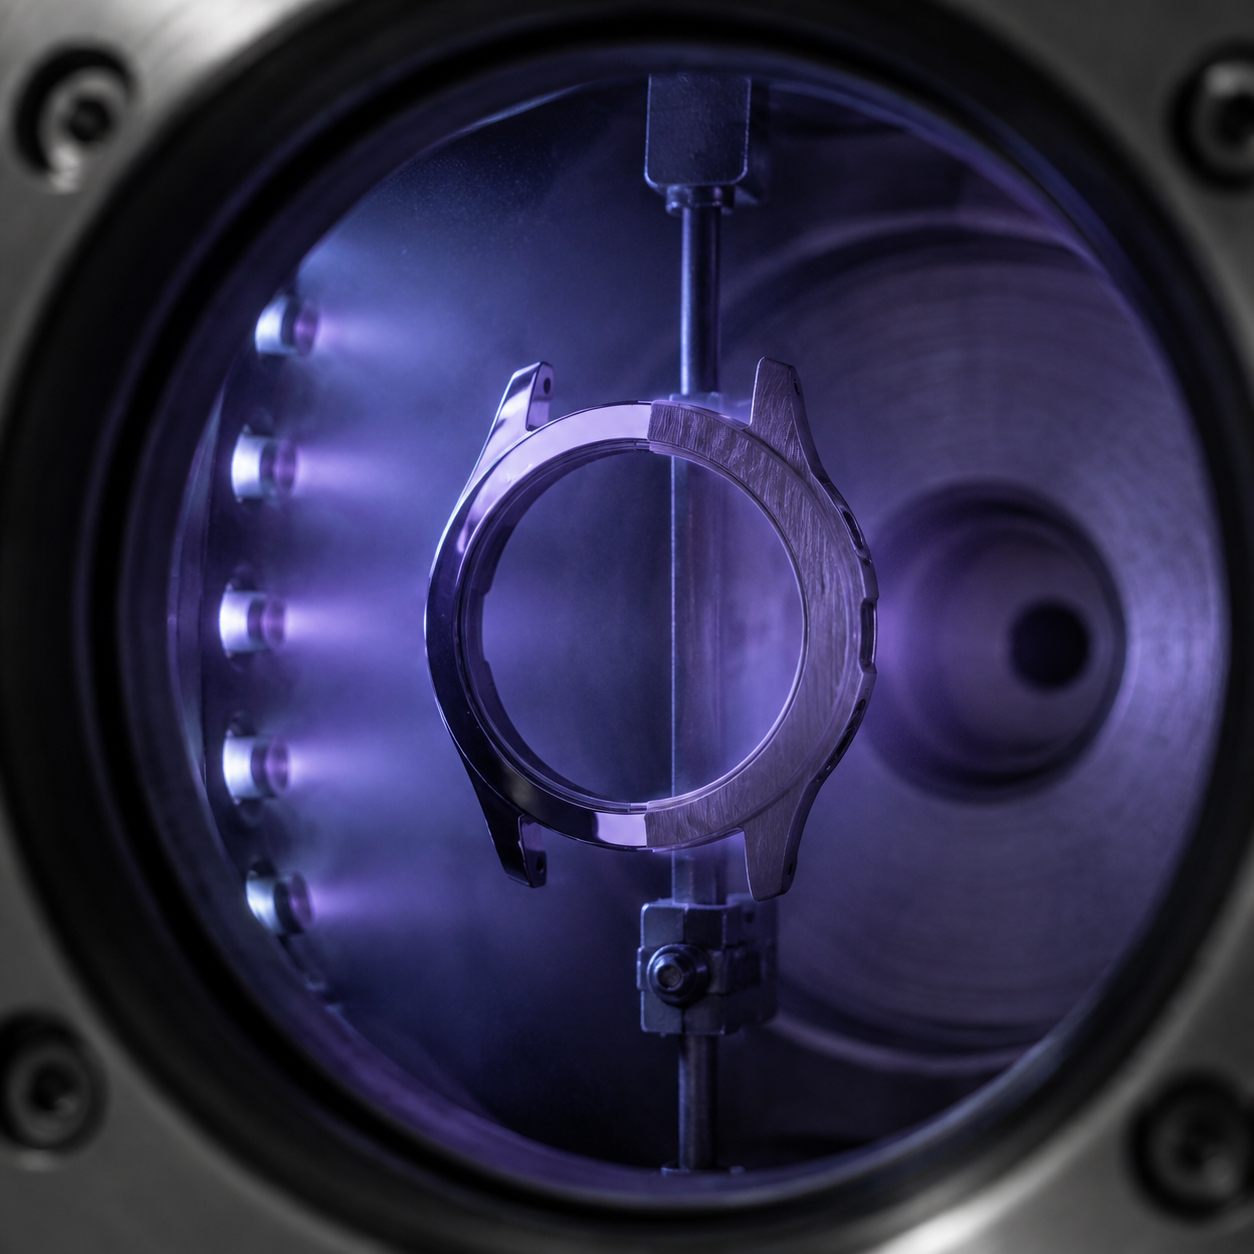
بیشتر ساعتهای عمدهفروشی با حجم متوسط تا زیاد از PVD (رسوب فیزیکی بخار) استفاده میکنند، نه آبکاری الکتریکی سنتی. در یک محفظه خلاء، یک منبع فلزی جامد - تیتانیوم، کروم یا ترکیبی مبتنی بر تیتانیوم بسته به رنگ هدف - تبخیر شده و در سطح اتمی به سطح قاب متصل میشود. این با آبکاری الکتریکی متفاوت است، که در آن فلز از طریق یک حمام شیمیایی رسوب داده میشود و تمایل به تولید یک لایه نرمتر و نازکتر دارد. پوششهای PVD برای سفارشات عمدهفروشی استاندارد تقریباً 0.2 تا 0.5 میکرون ضخامت دارند و برای خریدارانی که مایل به پرداخت هزینه بیشتر برای مقاومت در برابر خراش هستند، میتوانند تا 1-2 میکرون افزایش یابند. برای درک بهتر، ضخامت موی انسان حدود 70 میکرون است - کل پوششی که تعیین میکند آیا یک ساعت پس از یک سال استفاده روزانه هنوز نو به نظر میرسد یا خیر، کسری از آن است.
آمادهسازی سطح قبل از رنگآمیزی انجام میشود، نه بعد از آن
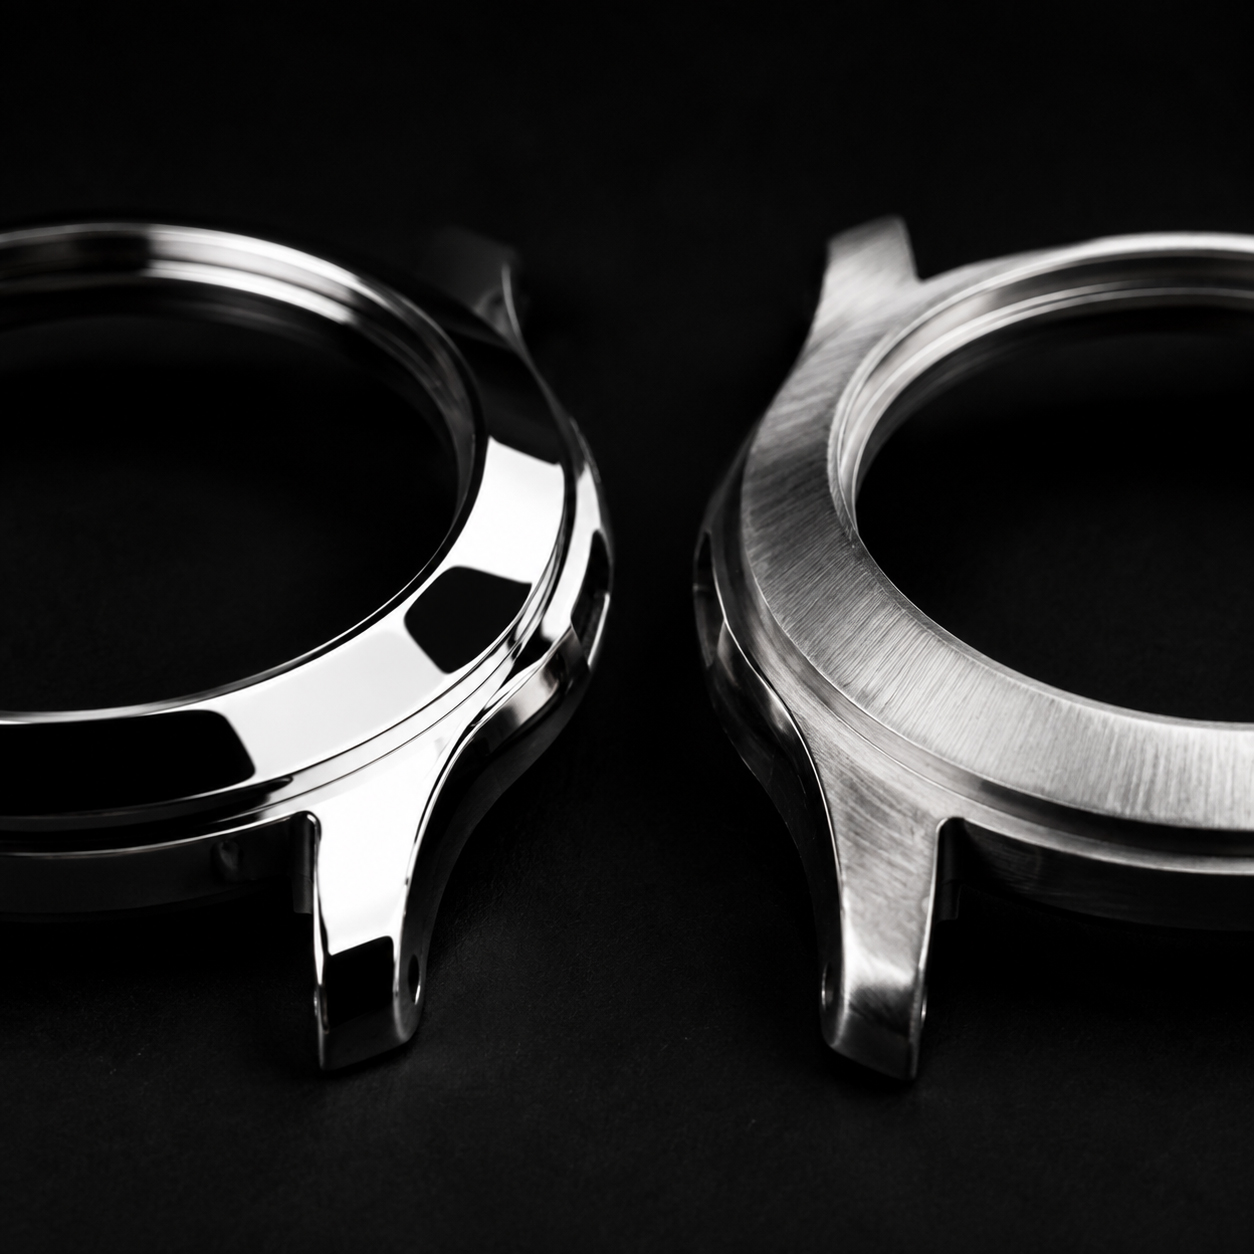
خریداران در واقع پرداختی را که میبینند - پرداخت آینهای، برسکاری شده (ساتن) یا سندبلاست شده - قبل از تماس هرگونه آبکاری با قاب، روی آن قرار میگیرد و پس از آن به عنوان یک مرحله جداگانه اعمال نمیشود. پوشش PVD از هر سطحی که به آن داده میشود، پیروی میکند؛ این پوشش به خودی خود خراشها را صاف نمیکند یا درخشندگی ایجاد نمیکند. قابی که قبل از آبکاری تا سطح آینهای صیقل داده شده باشد، به رنگ طلایی یا مشکی آینهای در میآید. قابی که علائم ابزارکاری کمی روی آن باقی مانده باشد، همان علائم را در زیر رنگ نشان میدهد. این رایجترین دلیل ناامیدی خریدار در نمونههای اولیه است: درخواست پرداخت مربوط به رنگ بود، اما مشکل اصلی آمادهسازی سطح قبل از آن بود.
چرا بعضی از رنگها گرانتر از بقیه هستند؟
PVD مشکی و مفرغی ارزانترین رنگها برای اجرا هستند زیرا از یک هدف ساده نیترید تیتانیوم یا کروم پایه و یک چرخه محفظه کوتاهتر استفاده میکنند. طلای IP و رزگلد برای رسیدن به یک رنگ ثابت دسته به دسته نیاز به کنترل دقیقتری بر دمای محفظه و زمان نوردهی دارند - چرخه خیلی کوتاه باعث میشود طلا کمرنگ یا برنجی به نظر برسد، و خیلی طولانی باعث میشود به سمت نارنجی تغییر رنگ دهد. به همین دلیل است که اگر کارخانه پارامترهای فرآیند را پس از تأیید نمونه، نه فقط دستورالعمل، قفل نکند، رزگلد رنگی است که به احتمال زیاد تغییرات قابل مشاهدهای بین یک نمونه و یک دوره تولید نشان میدهد.
چگونه بفهمیم که آیا یک پوشش واقعاً دوام میآورد یا خیر
روش استاندارد صنعتی برای آزمایش این موضوع قبل از شروع تولید، آزمایش اسپری نمک خنثی است که در آن نمونهای در یک محفظه مه نمکی کنترلشده قرار میگیرد و بر اساس تعداد ساعتهایی که قبل از ظاهر شدن خوردگی یا نقص پوشش، سپری میشود، ارزیابی میشود. نتیجه ۲۴ ساعته، سطح پایینی است و معمولاً نشاندهنده پوشش نازک یا فرسوده است؛ ۴۸ ساعت یک مبنای معقول برای ساعتهای عمدهفروشی روزمره است؛ ۷۲ ساعت و بالاتر زمانی است که خریداران به طور معناداری شاهد بازگشت کالای گارانتیشده کمتری مرتبط با آبکاری هستند. نتیجه آزمایش اسپری نمک را به عنوان یک عدد درخواست کنید، نه به عنوان تأیید بله یا خیر مبنی بر انجام آزمایش -- «ما آن را آزمایش کردیم» و «۷۲ ساعت گذشت» ادعای یکسانی نیستند.
مشکل چسبندگی تا زمانی که اتفاق نیفتد، کسی به آن اشاره نمیکند
پوسته پوسته شدن یا ورقه ورقه شدن آبکاری تقریباً هرگز مشکل دستگاه آبکاری نیست -- این یک مشکل چسبندگی است که به مرحله تمیز کردن قبل از پوششدهی برمیگردد، جایی که ترکیبات جلا دهنده یا روغن باقیمانده روی سطح قاب، مانع از اتصال صحیح پوشش میشود. این مشکل در زمان حمل و نقل نامرئی است و فقط هفتهها یا ماهها بعد خود را نشان میدهد، که معمولاً از نقاط تماس زیاد مانند لبه قاب یا تاج شروع میشود، که دقیقاً همان جایی است که مشتری نهایی خریدار ابتدا متوجه آن میشود. آزمایش چسبندگی متقاطع (برش یک شبکه کوچک در پوشش و بررسی اینکه آیا با نوار چسب بلند میشود یا خیر) راهی سریع برای تشخیص این مشکل قبل از ارسال کامل سفارش است و منطقی است که از یک تأمینکننده بخواهید که آن را روی یک نمونه پیش از تولید انجام دهد.
تعیین الزامات پرداخت بدون حدس و گمان
درخواستهای مبهمی مانند «طلایی، اما نه خیلی زرد» نتایج متناقضی ایجاد میکنند زیرا هیچ نقطه مرجع مشترکی بین خریدار و کارخانه وجود ندارد. رویکرد قابل اعتمادتر این است که به جای توصیف یک رنگ از حافظه یا صفحه نمایش، نمونههای فیزیکی پرداخت را از طیف رنگی موجود کارخانه درخواست کنید و مستقیماً با آنها مقایسه کنید، زیرا رنگهای مانیتور به طور قابل اعتمادی به پرداختهای فلزی تبدیل نمیشوند. برای سفارشهای تکراری، نگه داشتن یک نمونه فیزیکی تأیید شده در پرونده به عنوان مرجع دائمی - نه عکسی از آن - از رانش آهسته رنگ که هنگام تأیید هر دسته جدید با حافظه آخرین دسته به جای خود شیء اتفاق میافتد، جلوگیری میکند.
قبل از شروع تولید، یک پیشفاکتور رایگان دریافت کنید تا نتیجه نهایی مورد نظرتان را برای ما ارسال کنید و بازخورد مرحله نمونه را دریافت کنید.
سوالات متداول
آیا پوشش PVD همان آبکاری طلا است؟
خیر. آبکاری الکتریکی سنتی طلا، طلای واقعی یا آلیاژ طلا را از طریق یک حمام شیمیایی رسوب میدهد و به دلیل محدودیتهای هزینه و دوام، امروزه به ندرت در ساعتهای عمده فروشی استفاده میشود. طلای IP و طلای PVD از رسوب بخار برای اتصال یک ترکیب طلایی رنگ (نه لزوماً حاوی طلای واقعی) استفاده میکنند که به طور قابل توجهی در برابر خراش و کدر شدن مقاومتر است و هزینهای مشابه یا کمتر دارد.
یک پوشش PVD تحت سایش معمولی چقدر باید دوام بیاورد؟
یک پوشش PVD با ضخامت 0.2 تا 0.5 میکرون که به درستی روی یک ساعت مچی درجه یک اعمال شده باشد، باید رنگ را حفظ کند و در برابر سایش قابل مشاهده برای یک تا دو سال استفاده منظم روزانه مقاومت کند. پوششهای سنگینتر در محدوده 1 تا 2 میکرون این مدت زمان را بیشتر میکنند اما هزینه را افزایش میدهند و معمولاً برای خطوط تولید رده بالاتر در نظر گرفته میشوند.
آیا میتوانم رنگ سفارشی که در محدوده استاندارد کارخانه نیست را درخواست کنم؟
بله، اما معمولاً برای توجیه راهاندازی محفظه و کالیبراسیون فرآیند برای یک رنگ واحد، به حداقل مقدار دسته نیاز است و خریداران باید انتظار زمان تحویل نمونه طولانیتری نسبت به انتخاب از یک رنگ موجود داشته باشند.
آیا براقتر بودن سطح به معنای کیفیت بهتر است؟
نه لزوماً. لاک آینهای اثر انگشت و خراشهای ریز را راحتتر از یک لاک برسخورده نشان میدهد، که این یک بدهبستان ظاهری است، نه دوام. ضخامت پوشش و کیفیت چسبندگی، نه درخشندگی سطح، در واقع تعیینکنندهی دوام یک لاک هستند.